Come fare un tubo d'acciaio senza soluzione di continuità?
Jul 31, 2025
Lasciate un messaggio
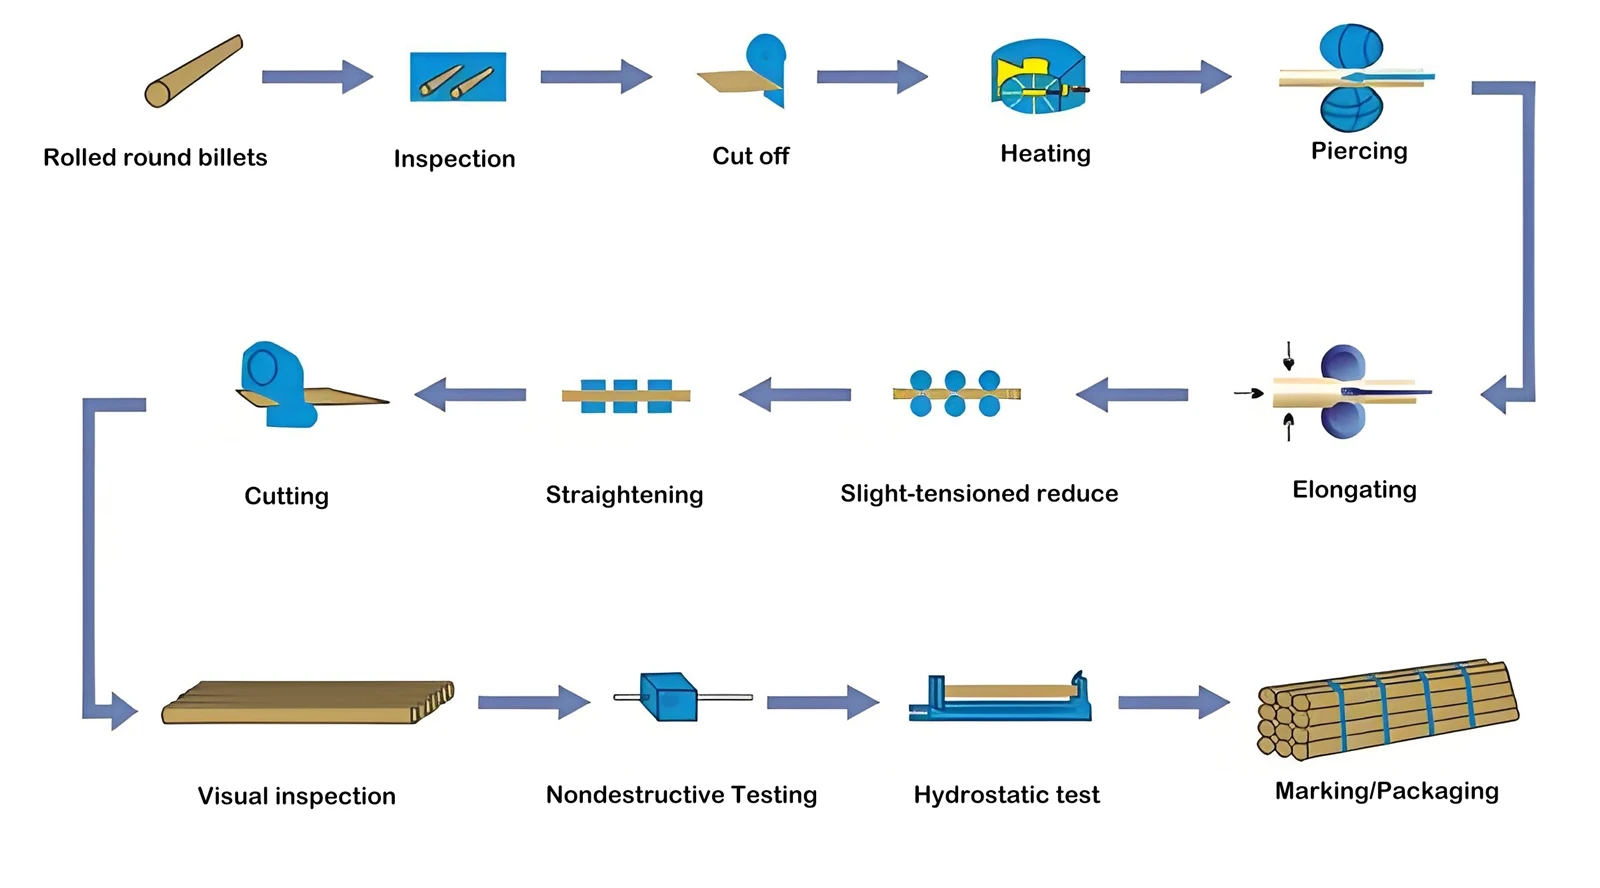
I. Processo di produzione di hot - tubo senza soluzione di continuità
- Preparazione delle materie prime:Seleziona cilindrici, alti - lingotti di acciaio di qualità o fatture rotonde continuamente.
- Riscaldamento:La billetta viene riscaldata in un forno alla sua temperatura di deformazione plastica (di solito circa 1200 gradi, a seconda del grado in acciaio), ammorbidendolo e rendendo più facile il lavoro.
- Piercing:Questo è un passo chiave nella produzione di tubi senza soluzione di continuità. La billetta riscaldata viene alimentata in un mulino per tracolla (in genere una croce - rotolando Piercer o un piercer a pressione).
- Rotolando:La billetta vuota (chiamata tubo grezzo) dopo il piercing ha uno spessore della parete irregolare e una superficie interna ruvida, che richiede ulteriori rotoli per ridurre lo spessore della parete, allungarlo e lisciarsi la rotondità. Le apparecchiature comunemente usate includono mulini a tubi automatici, mulini a tubi continui, tre mulini a rulli/assi-, mulini per tubi ed estrusori.
- Dimensionamento:Il tubo in acciaio arrotolato (chiamato tubo grezzo) deve ottenere un diametro esterno preciso e una buona rotondità. Questo processo è in genere completato usando un mulino di dimensionamento (diversi rulli -) o un mulino a riduzione dell'allungamento (più due -} o tre - rulli in tandem che creano tensione tra i supporti anteriori e posteriori, simultaneamente riducendo il diametro e la spessore della parete). Questo processo si verifica in genere a temperatura di rotolamento.
- Raffreddamento:Il tubo in acciaio arrotolato viene raffreddato a temperatura ambiente su un letto di raffreddamento o trave a piedi.
- Raddrizzamento:Il tubo in acciaio raffreddato può piegarsi e deve essere raddrizzato in una piastra.
- Reflizione, campionamento e ispezione:Le irregolarità alle estremità del tubo sono tagliate e vengono prelevati campioni per il test delle proprietà meccaniche e della composizione chimica. Vengono inoltre eseguiti test non distruttivi (come i test ad ultrasuoni e di corrente parassita), insieme a test idrostatici, ispezione dimensionale e visiva.
- Imballaggio e magazzino:I prodotti qualificati sono spray - etichettati, oliati (per la prevenzione della ruggine) e in bundle per la conservazione.
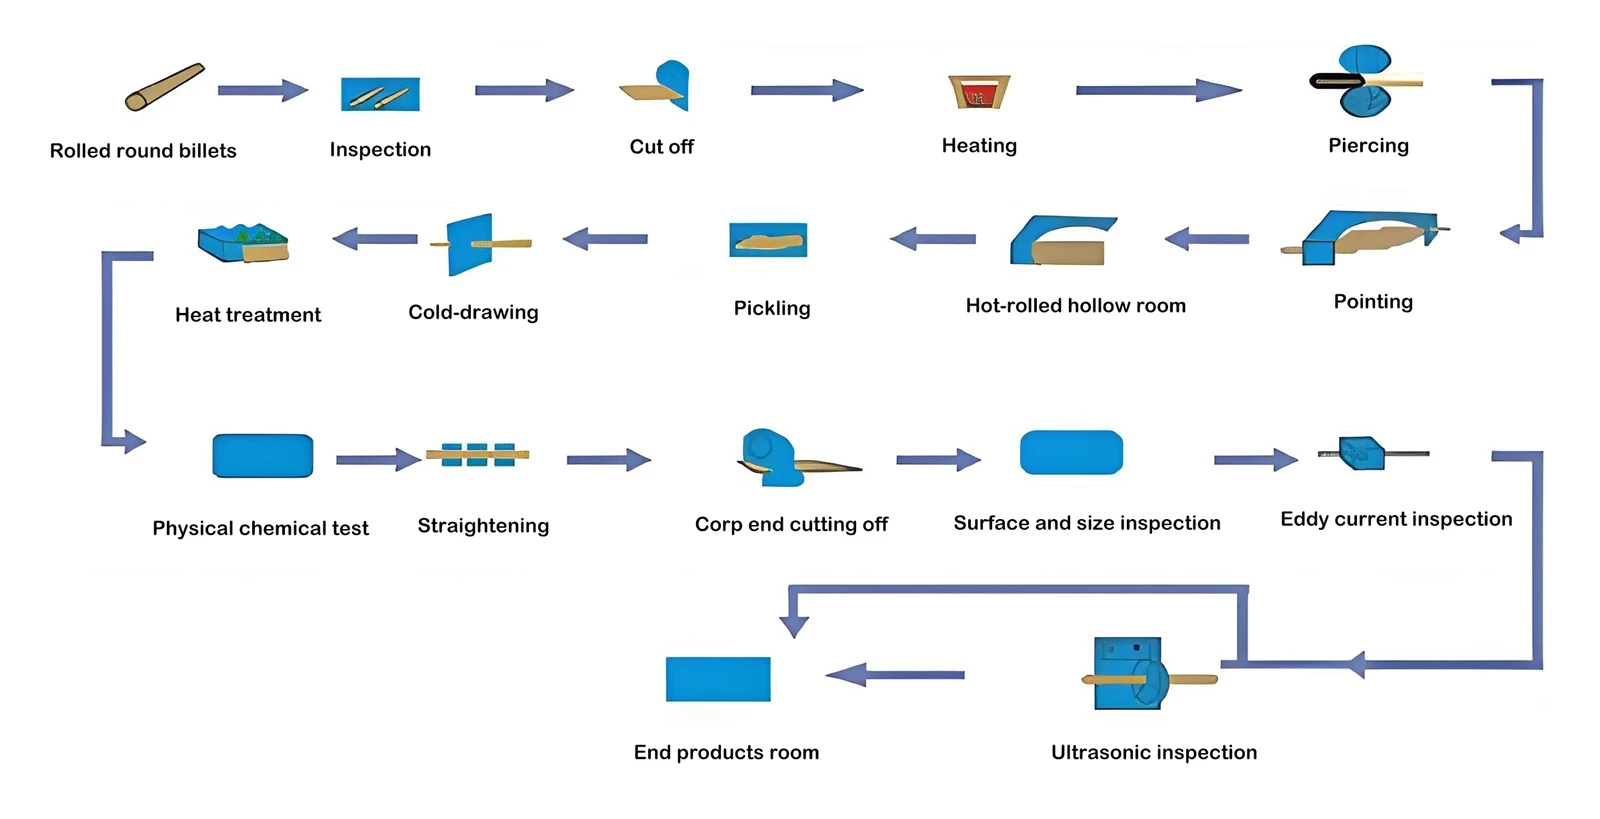
Ii. Processo di produzione di tubo senza soluzione di continuità disegnati a freddo/arrotolato a freddo
- Preparazione delle materie prime:Barile o semi - i tubi finiti, generalmente prodotti dal rotolamento a caldo, sono usati come materia prima (chiamati spazi vuoti di tubo).
- Pickling:La scala di superficie viene rimossa.
- Lubrificazione:La fosfating e la saponificazione vengono eseguite sugli spazi vuoti del tubo per ridurre l'attrito durante il successivo disegno.
- Disegno freddo:Un'estremità del blank del tubo lubrificato viene bloccata e tirata attraverso uno o più fori (stampi) usando una forza esterna (catena o macchina da disegno a tubo idraulico). Il diametro esterno è ridotto e lo spessore della parete può variare (controllato con o senza un mandrino). La ricottura intermedia è necessaria per eliminare l'indurimento del lavoro. È possibile produrre tubi estremamente lunghi.
- Rolling a freddo:Viene utilizzato un mulino a freddo multi - roll (come un mulino a freddo ciclico - roll o un mulino a freddo multi - roll rolling). Il vuoto del tubo è posizionato su un mandrino affusolato e rotolato avanti e indietro attraverso una croce variabile - Pass di sezione, ottenendo una grande deformazione, una precisione dimensionale estremamente elevata, finitura superficiale e una buona uniformità dello spessore della parete. È inoltre richiesta ricottura intermedia.
- Trattamento termico:Dopo il lavoro a freddo, la ricottura, la normalizzazione, il tempra, il temperamento e altri trattamenti termici vengono eseguiti in base ai requisiti del prodotto per raggiungere la microstruttura e le proprietà desiderate.
- Finitura:Raddrizzamento, taglio, ispezione (dimensionale, superficie, non - test distruttivi, test di pressione dell'acqua, ecc.) E confezionamento.