


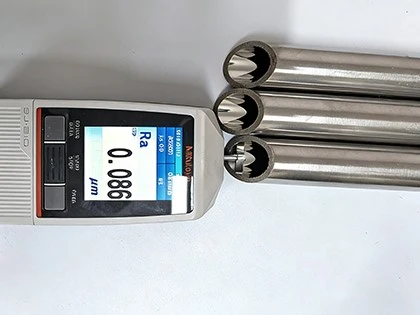
Nelle applicazioni-di fascia alta dei tubi in acciaio inossidabile, in particolare in settori quali l'energia dell'idrogeno, l'elettronica, i prodotti farmaceutici e i semiconduttori, che hanno requisiti rigorosi in termini di qualità della superficie dei tubi, pulizia e resistenza alla corrosione, BA (Ricotto brillante) ed EP (Elettrolucidato) i tubi in acciaio inossidabile sono i due tipi più comunemente utilizzati di tubi lucidati ad alta-precisione. Sebbene entrambi offrano eccellenti finiture superficiali, differiscono significativamente nei principi di lucidatura, nelle caratteristiche superficiali, nei vantaggi prestazionali e negli scenari applicabili. Questo articolo descrive nel dettaglio le differenze principali tra i tubi in acciaio inossidabile BA ed EP e, insieme a scenari applicativi pratici, fornisce una guida chiara per la selezione, aiutando i professionisti del settore e i clienti internazionali a soddisfare con precisione le loro esigenze.
Tubi in acciaio inossidabile BA vs. EP: differenze di processo
1. Tubi in acciaio inossidabile BA
Il processo principale dei tubi in acciaio inossidabile BA è la "laminazione a freddo + ricottura in bianco". Ciò comporta la ricottura brillante in vuoto o atmosfera protettiva (come idrogeno o azoto) per eliminare lo stress da lavorazione a freddo e creare una superficie brillante. Si tratta di un metodo di lucidatura ad alta-precisione relativamente ecologico ed efficiente. Il principio è: il tubo in acciaio inossidabile laminato a freddo- viene riscaldato a 1050-1100 gradi in un'atmosfera protettiva e raffreddato lentamente per prevenire l'ossidazione. La superficie è priva di scaglie di ossido, ha una buona lucentezza e la ruvidità superficiale è Ra inferiore o uguale a 0,4um.
2. Tubi in acciaio inossidabile EP
Il processo principale dei tubi in acciaio inossidabile EP è "laminazione a freddo + ricottura brillante + elettrolucidatura". Utilizzando tubi in acciaio inossidabile di grado BA- come materiale di base, i tubi vengono immersi in un elettrolita specifico (come una miscela di acido fosforico-acido solforico) come anodo e viene applicata una corrente continua. Sotto l'azione della corrente, le microscopiche protuberanze presenti sulla superficie del tubo si dissolvono preferenzialmente, livellando la superficie metallica e contemporaneamente formando un denso film passivante ricco di cromo-. Il principio è simile alla "galvanica inversa" e la ruvidità della superficie è Ra inferiore o uguale a 0,2 um.
Il processo EP provoca una leggera perdita di materiale sulla superficie del tubo (solitamente inferiore o uguale a 0,1 mm), richiedendo quindi una precisione estremamente elevata nel processo di produzione.
Tubi in acciaio inossidabile BA vs. EP: differenze chiave
| prodotti |
 |
 |
| nome |
BA |
EP |
| Principio di lucidatura | Processo fisico, ricottura brillante | Processo chimico, dissoluzione elettrochimica |
| Rugosità superficiale (Ra) | Standard: inferiore o uguale a 0,4μm, fino a 0,2μm | Standard: inferiore o uguale a 0,2μm, fino a 0,02μm |
| Condizioni superficiali | ottenendo una finitura metallica uniforme e brillante | il risultato è una finitura superficiale impeccabile-a specchio |
| Resistenza alla corrosione | Eccellente, resistente ai comuni mezzi corrosivi (come idrogeno e soluzioni neutre) | più superiore, adatto a condizioni corrosive complesse che coinvolgono ioni cloruro, idrogeno solforato, ecc. |
| Tasso di permeazione dell'idrogeno | Basso: tasso < 10⁻⁸ cm³/cm²·s, adatto per condizioni di idrogeno convenzionali | Estremamente basso: velocità < 10⁻⁹ cm³/cm²·s, per condizioni di idrogeno di elevata-purezza e di idrogeno ad alta-pressione |
| Pulizia | Elevata pulizia, privo di impurità di ossidi, che consente la lavorazione senza olio- (contenuto di olio inferiore o uguale a 5 ppm), adatto per applicazioni convenzionali ad alta purezza-. | Pulizia ultra-elevata, priva di impurità residue, che consente di ottenere una pulizia di livello elettronico-(particolato inferiore o uguale a 100 μm), adatta per applicazioni con purezza ultra-elevata-. |
| Processo e costi | Processo semplice, nessun elettrolita richiesto, ciclo di produzione breve, costo relativamente basso (30%~50% inferiore a EP) | Processo complesso, richiede un controllo preciso della concentrazione e della corrente dell'elettrolita, ciclo di produzione lungo, costo elevato, considerato un processo di finitura-di fascia alta |
| Proprietà meccaniche | Eccellente, nessuna perdita di substrato, tensioni residue eliminate dopo la ricottura, buona tenacità e plasticità (allungamento maggiore o uguale al 40%) | Buona, una leggera perdita di substrato non influisce sulle proprietà meccaniche complessive, ma la quantità di dissoluzione deve essere rigorosamente controllata per evitare deviazioni dello spessore della parete. |
Tubi in Acciaio Inossidabile BA vs. EP: differenze applicative
La principale differenza negli scenari applicativi tra i tubi in acciaio inossidabile BA ed EP risiede nei requisiti di finitura superficiale, pulizia e resistenza alla corrosione.
Tubi BAsono l'opzione prestazionale: offrono elevata pulizia, buona finitura superficiale e resistenza alla corrosione a un costo moderato. Sono ampiamente utilizzati in applicazioni esigenti ma non estreme come semiconduttori, prodotti alimentari e farmaceutici e gas ad elevata-purezza. Sono la scelta tradizionale per molte applicazioni critiche.
Tubi EPsono l'opzione premium: offrono finitura superficiale, pulizia, resistenza alla corrosione e biocompatibilità senza precedenti, al costo più elevato. Sono utilizzati specificamente in applicazioni con requisiti estremamente severi di purezza e affidabilità, come processi di produzione di semiconduttori centrali, processi biofarmaceutici sterili, dispositivi medici impiantabili e mezzi ultra-puri.
1. Tubi in acciaio inossidabile BA
Industria dei semiconduttori: convogliamento di condotte per gas ad elevata-purezza (N2, Ar, H2, ecc.) e acqua ultrapura (UPW) (front-end o aree con requisiti moderati), distribuzione chimica (purezza media).
Industria fotovoltaica: trasporto speciale di gas e prodotti chimici.
Industrie alimentari, delle bevande e farmaceutiche: principali tubazioni di processo a diretto contatto con i prodotti (ad es. latte, bevande, liquidi farmaceutici), che non richiedono contaminazione e sono facili da pulire. Linee di riempimento asettico.
Trasporto di gas ad elevata-purezza: gasdotti da laboratorio, gasdotti di trasporto per strumenti analitici.
Biotecnologia: serbatoi di fermentazione, condutture dei terreni di coltura, ecc. (che richiedono pulizia ma non il massimo livello di sterilità).
Dispositivi medici (non-impiantabili): alloggiamenti di apparecchiature, supporti, linee di fluidi (non a diretto contatto con il sangue o impiantati).
2. Tubi in acciaio inossidabile EP
- Industria dei semiconduttori(Aree critiche): gas a purezza ultra-elevatissima (gas aggressivi, gas dopanti), acqua ultrapura (UPW), circuiti di lucidatura e distribuzione di liquami CMP. Richiede un controllo estremamente rigoroso degli ioni metallici e della contaminazione da particolato.
- Biofarmaceutici e scienze della vita: Tubazioni per processi di produzione sterili (acqua WFI per preparazioni iniettabili, vapore puro), bioreattori, terreni di coltura e distribuzione di tamponi, terapia cellulare e tubazioni per emoderivati. Richiede livelli estremamente bassi di sostanze estraibili, rischio di formazione di biofilm estremamente basso, facilità di sterilizzazione e disinfezione e pulizia ultra-elevata.
- Dispositivi Medici Impiantabili: Stent cardiaci, impianti ortopedici, strumenti chirurgici (a diretto contatto con tessuto umano o sangue, che richiedono biocompatibilità e resistenza alla corrosione ottimali).
- Prodotti chimici di purezza ultra-elevata: La fotolitografia resiste ai solventi-di elevata purezza e ai sistemi di consegna e distribuzione di prodotti chimici di livello elettronico-.
- Ambienti corrosivi difficili: Acidi forti, basi forti e ambienti contenenti alogenuri (come aree costiere e impianti chimici), che richiedono una resistenza superiore alla vaiolatura e alla corrosione interstiziale.
come scegliere tra tubi in acciaio inossidabile BA ed EP
La scelta dei tubi dipende dalle esigenze del progetto.
Situazioni in cui è preferibile il tubo BA:
- Richiede buone proprietà meccaniche complessive (come i successivi processi di formatura come piegatura e svasatura).
- Gli scenari applicativi richiedono una superficie brillante, ma non esistono requisiti rigorosi per la pulizia ultra-elevata o la finitura a specchio.
- Il costo è una considerazione importante e l’ambiente non è estremamente corrosivo.
Situazioni in cui è preferibile il tubo EP:
- Utilizzato in ambienti a purezza ultra-elevata, sterili o altamente corrosivi, come semiconduttori, prodotti farmaceutici e prodotti chimici di fascia alta-.
- Richiede la massima prevenzione della contaminazione del prodotto, della crescita batterica o dell'adesione dei materiali, come nelle condutture di prodotti alimentari e lattiero-caseari.
- Richiede una finitura a specchio ottico definitiva o deve ottimizzare il flusso del fluido (ridurre l'attrito della parete).
- Nel trasporto di mezzi speciali come l'idrogeno vi sono requisiti estremamente elevati in termini di assoluta levigatezza e qualità dello strato di passivazione della parete interna della tubazione.
Per le applicazioni più impegnative (essemiconduttorefornitura di gas), viene spesso utilizzato un processo combinato "BA + EP". Ciò comporta innanzitutto l'utilizzo di BA (ricottura brillante) per ottenere buone prestazioni del tubo base e finitura superficiale, quindi l'utilizzo di EP (elettrolucidatura) per ottenere il massimo effetto di pulizia e passivazione.