


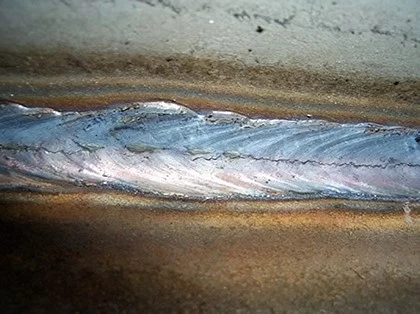
Acciai inossidabili austeniticipossiedono tipicamente una microstruttura costituita da austenite pura a temperatura ambiente; tuttavia, alcune varianti contengono una piccola quantità di ferrite, che aiuta a prevenire le fessurazioni a caldo. Grazie alla loro eccellente saldabilità, gli acciai inossidabili austenitici sono ampiamente utilizzati in settori quali la lavorazione chimica e la produzione di recipienti a pressione per il settore petrolifero. Tuttavia, se le operazioni di saldatura vengono eseguite in modo improprio, gli acciai inossidabili austenitici sono soggetti a vari problemi, tra cui corrosione intergranulare, fessurazione a caldo, fessurazione per tensocorrosione e scarsa formazione del cordone di saldatura.
Quali sono i problemi di saldatura associati all’acciaio inossidabile austenitico?
I. Corrosione intergranulare
UN. Cause della corrosione intergranulare
La corrosione intergranulare avviene ai bordi dei grani; quindi, si parla di corrosione intergranulare. Rappresenta una delle forme di degrado più pericolose per gli acciai inossidabili austenitici. È caratterizzato da una corrosione che penetra in profondità nel metallo lungo i bordi dei grani, determinando una diminuzione sia delle proprietà meccaniche che della resistenza alla corrosione del metallo.
Quando l'acciaio inossidabile austenitico viene mantenuto entro un intervallo di temperatura compreso tra 450 e 850 gradi per un certo periodo, i carburi di cromo (Cr23C6) precipitano ai bordi dei grani. Il cromo necessario per questa precipitazione viene prelevato principalmente dagli strati superficiali dei grani; se il cromo dall'interno dei grani non riesce a diffondersi verso l'esterno abbastanza velocemente da ricostituire questi strati superficiali, il contenuto di cromo ai bordi dei grani-in particolare negli strati superficiali dei grani-diminuirà, creando una "zona di cromo-impoverito". Sotto l'influenza di mezzi corrosivi aggressivi, queste zone impoverite di cromo-ai bordi dei grani diventano suscettibili agli attacchi, con conseguente corrosione intergranulare. L'acciaio inossidabile affetto da corrosione intergranulare può non presentare cambiamenti visibili sulla sua superficie; tuttavia, se sottoposto a sollecitazione, si frattura lungo i bordi dei grani, determinando una perdita quasi completa di resistenza strutturale.
B. Misure per prevenire la corrosione intergranulare
Seleziona elettrodi per saldatura in acciaio inossidabile con contenuto di carbonio ultra-basso (C inferiore o uguale a 0,03%) o quelli contenenti elementi stabilizzanti come titanio o niobio.
Utilizzare parametri di saldatura a "basso-apporto termico-. L'obiettivo è ridurre al minimo il tempo di permanenza nell'intervallo di temperatura critico (450 gradi –850 gradi). Ciò si ottiene utilizzando basse correnti di saldatura, elevate velocità di spostamento, brevi lunghezze dell'arco ed evitando movimenti di tessitura trasversali. Metodi di raffreddamento forzato (ad esempio, utilizzando piastre di supporto in rame o raffreddamento ad acqua) possono essere applicati al cordone di saldatura per accelerare la velocità di raffreddamento del giunto saldato e ridurre le dimensioni della zona-influenzata dal calore (ZTA).
Nella saldatura multi-passaggio, la temperatura tra-passaggio deve essere rigorosamente controllata; il cordone di saldatura precedente deve essere lasciato raffreddare fino a una temperatura inferiore a 60 gradi prima che venga depositata la passata successiva. Il cordone di saldatura sul lato del componente che sarà a contatto con il mezzo corrosivo deve essere saldato per ultimo. Dovrebbe essere eseguito un trattamento con soluzione post-saldatura: il pezzo viene riscaldato a una temperatura compresa tra 1050 gradi e 1150 gradi, seguito dalla tempra. Questo processo fa sì che il Cr23C6 precipitato ai bordi del grano si ridissolva all'interno del grano, ripristinando così una microstruttura austenitica uniforme.
II. Cracking caldo

Cause del cracking a caldo
Un ampio intervallo di temperature tra le linee liquidus e solidus-che significa un ampio intervallo di temperature durante il processo di solidificazione-porta a una grave segregazione delle impurità a basso-punto di fusione-, che tendono a concentrarsi ai bordi dei grani. Inoltre, un elevato coefficiente di dilatazione termica comporta notevoli sollecitazioni durante il raffreddamento e il ritiro.
Misure per controllare il cracking a caldo
Controllare la microstruttura del metallo saldato; Idealmente, il metallo saldato dovrebbe presentare una struttura duplex, con il contenuto di ferrite mantenuto pari o inferiore al 3%–5%. Questo perché la ferrite ha la capacità di dissolvere quantità significative di impurità nocive come zolfo (S) e fosforo (P). Controllare la composizione chimica; riducendo il contenuto di nichel, carbonio, zolfo e fosforo nel metallo saldato-aumentando al tempo stesso i livelli di elementi come cromo, molibdeno, silicio e manganese-si può efficacemente ridurre al minimo il verificarsi di cricche a caldo.
Selezionare un tipo appropriato di rivestimento dell'elettrodo. L'uso di elettrodi rivestiti di tipo a basso contenuto di idrogeno- favorisce l'affinamento del grano nel metallo saldato, riduce la segregazione delle impurità e migliora la resistenza alle cricche. Al contrario, gli elettrodi con rivestimento di tipo acido-possiedono forti proprietà ossidanti, che portano a una significativa combustione-degli elementi leganti e una conseguente riduzione della resistenza alle cricche; inoltre, danno luogo a strutture a grana grossa-, rendendo la saldatura altamente suscettibile alle cricche a caldo. Utilizzare parametri di saldatura e velocità di raffreddamento adeguati. Utilizzare parametri di saldatura "a freddo"-nello specifico, bassa corrente e alta velocità di spostamento-per prevenire il surriscaldamento del bagno di saldatura e facilitare il raffreddamento rapido; questo riduce al minimo la segregazione e migliora la resistenza alle fessurazioni. Nella saldatura multi-passaggio, controllare rigorosamente la temperatura di interpass; assicurarsi che il cordone di saldatura precedente si sia raffreddato a 60 gradi prima di depositare il cordone successivo.
III. Cracking per corrosione da stress

Cause della fessurazione da corrosione da stress
La tensocorrosione (SCC) è un fenomeno di fessurazione ritardata che si verifica nei giunti saldati quando sottoposti a sollecitazione di trazione all'interno di uno specifico ambiente corrosivo. Nei giunti saldati di acciaio inossidabile austenitico, l’SCC rappresenta una modalità di rottura particolarmente grave, che si manifesta come frattura fragile non accompagnata da alcuna deformazione plastica macroscopica.

Misure contro la fessurazione da corrosione da stress
Stabilire procedure appropriate di formatura, lavorazione e assemblaggio per ridurre al minimo la deformazione indotta dal raffreddamento-indotta; evitare assembramenti forzati; e prevenire l'introduzione di vari difetti superficiali durante il processo di assemblaggio (poiché vari graffi e archi elettrici correlati all'assemblaggio- possono fungere da siti di innesco di crepe per SCC e sono inclini a svilupparsi in fosse di corrosione). Selezionare con giudizio i materiali di consumo per la saldatura. Il metallo di saldatura e il metallo di base devono essere ben abbinati-per prevenire la formazione di microstrutture indesiderate-come l'ingrossamento del grano o la martensite dura e fragile. Utilizzare processi di saldatura adeguati. Assicurarsi che il cordone di saldatura presenti una buona morfologia, esente da difetti che potrebbero indurre concentrazioni di stress o vaiolatura (ad esempio, sottosquadro); adottare inoltre una sequenza di saldatura razionale per ridurre al minimo le tensioni residue di saldatura. Implementa trattamenti-allevianti dello stress. Ciò comporta in genere trattamenti termici post-saldatura, come la ricottura completa o la ricottura; nei casi in cui il trattamento termico è difficile da eseguire, possono essere utilizzati metodi alternativi-come la pallinatura post-saldatura o la granigliatura-.
IV. Scarsa formazione del cordone di saldatura
UN. Cause di scarsa formazione del cordone di saldatura
Quando si salda l'acciaio inossidabile austenitico, l'elevato contenuto di elementi di lega nel metallo di saldatura determina una scarsa fluidità del bagno di saldatura, che spesso porta ad una scarsa formazione della superficie del cordone di saldatura. Ciò si manifesta principalmente come una formazione deteriorata sul lato posteriore del passaggio della radice e una finitura superficiale ruvida sul passaggio del cappello. Sebbene l'impatto di una scarsa formazione della superficie sulle prestazioni della saldatura non sia particolarmente evidente in condizioni operative di temperatura ambiente o alta-, in condizioni di bassa-temperatura, le concentrazioni di stress indotte da tali difetti possono influenzare le prestazioni della saldatura a bassa-temperatura in modo altrettanto significativo quanto i difetti di saldatura interni.
B. Misure contro la scarsa formazione del cordone di saldatura
I problemi relativi alla scarsa formazione del cordone di saldatura-così come il problema della corrosione intergranulare all'interno della-zona interessata dal calore (HAZ)-possono essere risolti efficacemente attraverso l'ottimizzazione dei processi di saldatura. Nello specifico, l'utilizzo della saldatura ad arco di tungsteno a gas (GTAW) per la passata di radice, combinato con l'uso di un basso apporto di calore di saldatura, consente un controllo efficace sulla misura in cui la ZTA è esposta all'intervallo di temperature di sensibilizzazione.
conclusione
L'acciaio inossidabile austenitico è un materiale ampiamente utilizzato nell'industria chimica e petrolchimica; tuttavia, la sua saldatura è soggetta a quattro tipi principali di difetti-come corrosione intergranulare e fessurazione a caldo-le cui cause principali sono in gran parte legate al controllo della temperatura, alla segregazione elementare e allo stress residuo. Nella migliore delle ipotesi, questi problemi compromettono semplicemente la morfologia della saldatura; nel peggiore dei casi, degradano drasticamente le prestazioni del materiale o addirittura provocano fratture fragili. Di conseguenza, strategie di prevenzione e controllo efficaci richiedono una gestione completa di più fasi-tra cui la selezione degli elettrodi, l'ottimizzazione dei parametri di saldatura e il trattamento post-saldatura-con il controllo preciso dell'apporto di calore che funge da punto focale critico.